Whatsapp
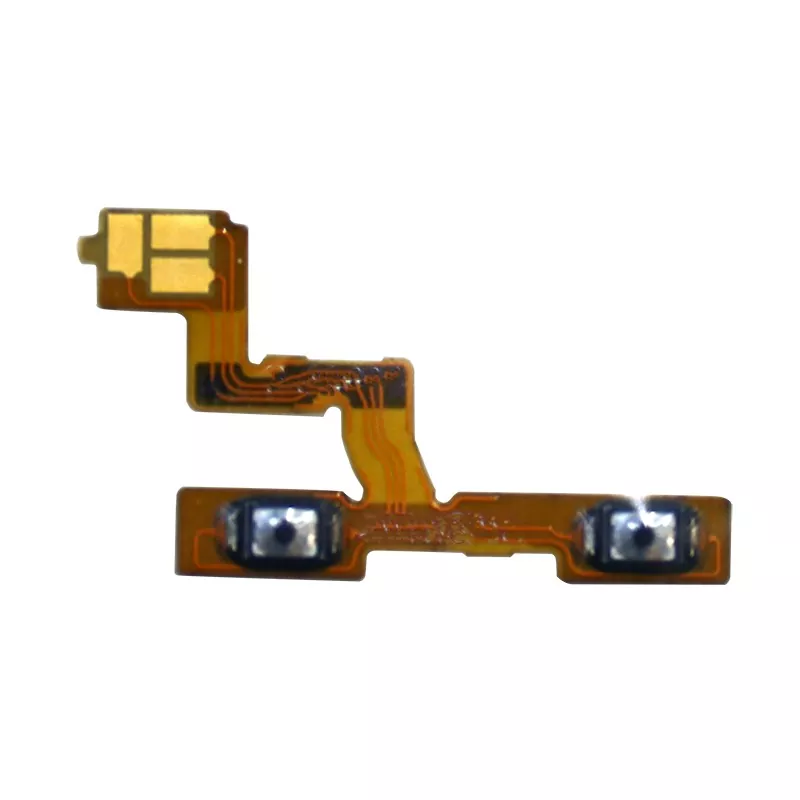
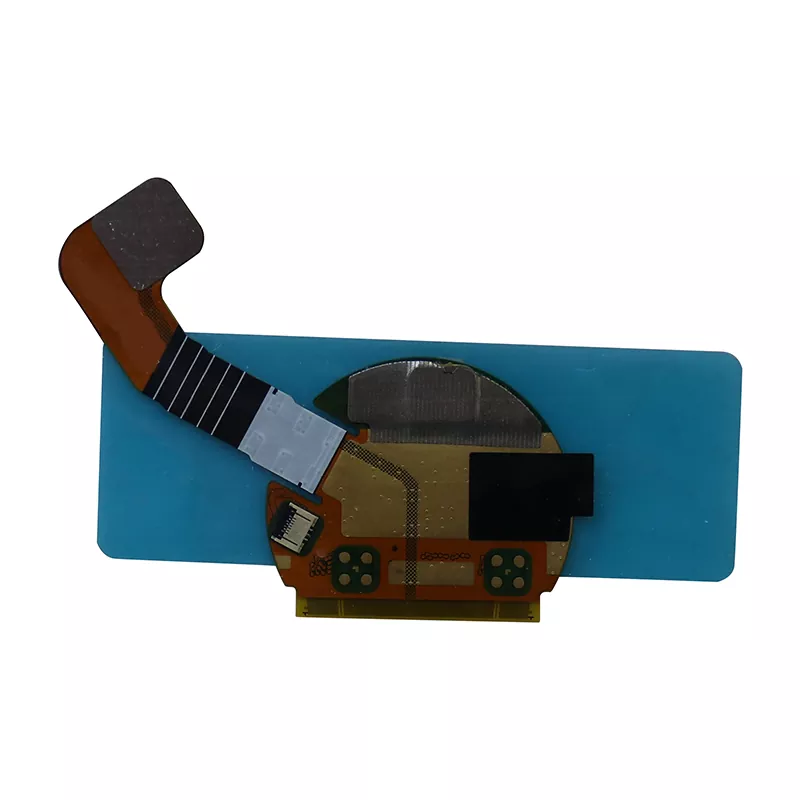
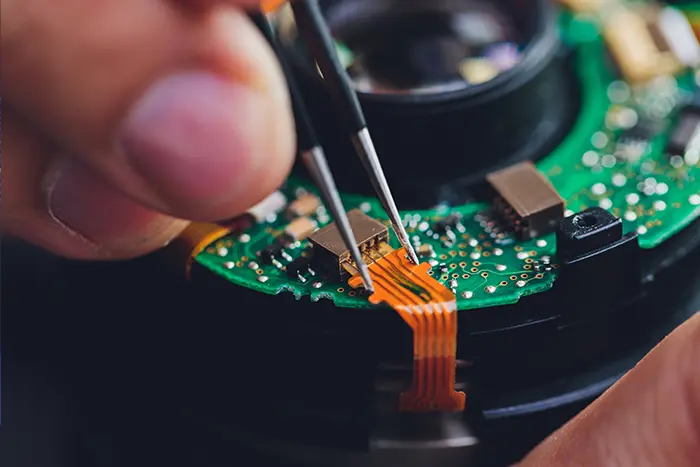
Икемді баспа схемалары (FPCs) заманауи электрондық құрылғылардың ажырамас құрамдас бөлігі болып табылады, олар жиналмалы смартфон экрандарынан медициналық құрылғылардағы дәл зондтарға дейін бар. Флэшпен қаптау - FPC құрылғыларында жоғары өнімділік пен жоғары сенімділікті қамтамасыз ететін негізгі өндіріс процесі.
Процесске шолу: Бұрғылаудан мыс жалатуға дейінгі толық саяхат
FPC өндірісіндегі жарқылмен қаптау процесі - бұл нақты операциялар сериясы. Бүкіл процесс бұрғылаудан басталады, икемді субстратта тізбек қосылымдары үшін жолдар жасайды. Одан кейін мыс қаптау процесі келеді, мұнда мыстың жұқа қабаты саңылау қабырғаларына химиялық түрде шөгіп, кейінгі электроплантация үшін өткізгіш негіз қалады.
Жарқылмен қаптау процесінің өзегі «жарқ» сөзінде жатыр, ол сыни қаптау қабатын небәрі 3 минут ішінде аяқтауды талап етеді. Бұл жұқа және біркелкі мыс қабаты кейінгі өңдеудің негізі болып табылады. Содан кейін контур үлгісін қалыптастыруға дайындалу үшін тақта бетін фотосезімтал пленкамен жауып, құрғақ пленканы ламинациялау кезеңі басталады.
Экспозиция және даму кезеңдері тізбектің нақты пішінін анықтайды. Жарық және химиялық өңдеу арқылы қажетсіз құрғақ пленка жойылады, екінші реттік мыс қаптауды қажет ететін аймақтарды ашады. Соңғы қайталама мыс қаптамасы токтың тұрақты және сенімді берілуін қамтамасыз ете отырып, тізбекті қажетті функционалды қалыңдыққа дейін қалыңдатады.
Әрбір қадам мұқият хореографиялық би сияқты; тіпті шамалы ауытқу бүкіл схеманың функционалдық ақауларына әкелуі мүмкін. Дәлдікке қойылатын бұл талап FPC өндірісі «электроника өнеркәсібінің дәлдік өнері» ретінде белгілі.
Негізгі технология: Иілу аймақтарын арнайы өңдеу
FPC өндірісінде иілу аймақтарын өңдеу ең қиын аспектілердің бірі болып табылады. Қайталап иілу кезінде платаның сенімділігін қамтамасыз ету үшін иілу аймақтарында мыс қаптауға жол берілмейді. Бұл FPC және қатты ПХД өндірісі арасындағы негізгі айырмашылықтардың бірі.
Иілу аймағы - ФПК-ның «түйіні». Егер бұл аймақ та мыс жалатылған болса, мыс фольга қалыңдығының жоғарылауы материалдың икемділігін төмендетеді. Уақыт өте келе, қайта-қайта иілу мыс қабатының шаршау крекингін тудырады, бұл өнімнің қызмет ету мерзіміне қатты әсер етеді.
Нақты өндірісте қапталмаған иілу аймақтары таза желім саңылауларынан сәл үлкенірек. Бұл мыс қаптау ерітіндісінің иілу аймақтарына енуіне жол бермеу үшін қажет. Бұл «сақталған кеңістік» дизайны иілу аймағының икемділігін қорғауды барынша арттыра отырып, тізбектің жұмысына әсер етпеуін қамтамасыз етеді.
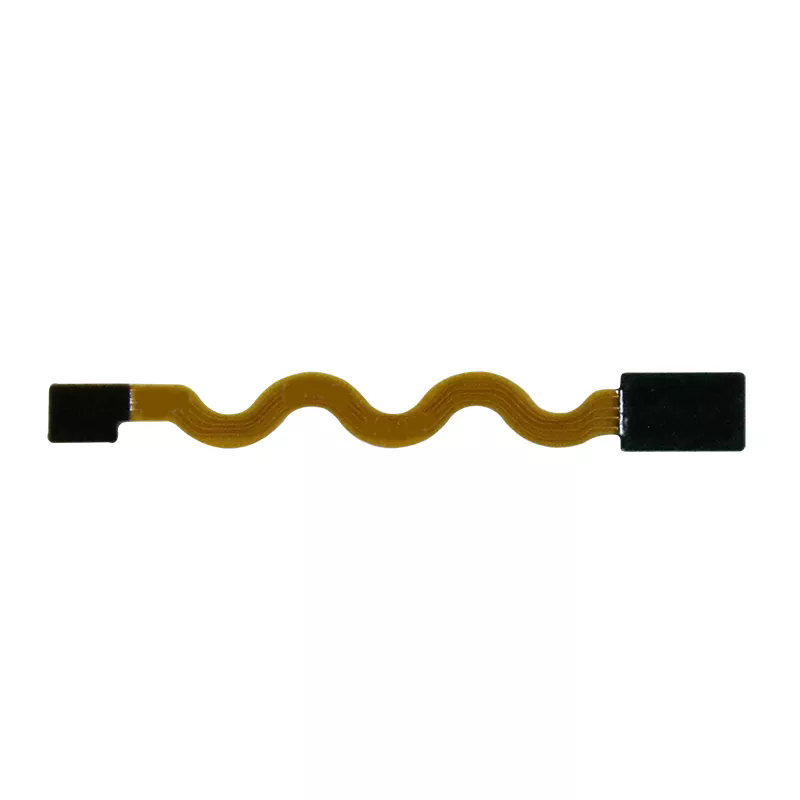
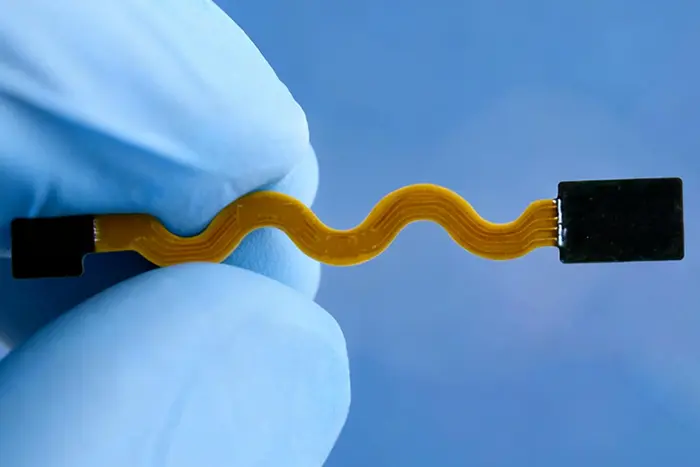
Буындарды емдеу бірдей маңызды. Өндірістік спецификациялар түйіспелердің қабаттасу аймақтарында орналаспауын және толқынды дизайнды қолдануды нақты талап етеді. Бұл дизайн стресті тиімді түрде таратады, стресс шоғырлануынан туындаған буындардың сынуына жол бермейді.
Күн сайын ондаған, тіпті жүздеген иілуге ұшырайтын смартфонның жиналмалы экранын елестетіп көріңіз. Дәл осы процестің егжей-тегжейлерінің тамаша орындалуы құрылғының ұзақ мерзімді пайдалану кезінде FPC ақауларына байланысты істен шықпауын қамтамасыз етеді.
Дәл бақылау: уақыт пен аумақтың қосарлы талаптары Жарқылмен қаптау процесінің атауындағы «жарқ» сөзі осы қадамның жылдамдық талабын көрсетеді. Өнеркәсіптік стандарттар жарқылмен қаптауды 3 минут ішінде аяқтауды нақты анықтайды. Бұл ерікті уақыт параметрі емес, кең тәжірибе мен нақты өндірістік тәжірибеден алынған оңтайлы шешім.
Уақыттың тым қысқа болуы мыстың жеткіліксіз тұнбасына әкеледі, келесі процестер үшін жеткілікті өткізгіш негізді қамтамасыз ете алмайды; тым ұзақ уақыт біркелкі емес мыс қабаттарына әкелуі мүмкін, нәтижесінде ірі түйіршіктер және жеткіліксіз адгезия. 3 минуттық уақыт терезесі тиімділік пен сапа арасындағы тамаша теңгерімге қол жеткізеді.
Екінші мыс қаптау сатысы басқа фокусқа ие. Мұнда мыс қаптау аймағын нақты көрсету керек. Қарапайым болып көрінетін бұл талап шын мәнінде өнім сапасын бақылау, шығындарды басқару және бақылау мүмкіндігі сияқты көптеген аспектілерге қатысты.
Мыспен қапталған аймақ соңғы өнімнің кедергісі мен ток өткізу қабілетіне тікелей әсер етеді. Аймақты дәл бақылау схеманың өнімділігін дәл бақылауды білдіреді, бұл жоғары сапалы FPC және қарапайым өнімдер арасындағы негізгі айырмашылықтардың бірі болып табылады.
Шығын тұрғысынан алғанда, мыс FPC өндірісіндегі негізгі материалдық шығындардың бірі болып табылады. Мыс қаптау аймағын дәл бақылау қажетсіз материал қалдықтарын болдырмайды, бұл жаппай өндірісте айтарлықтай шығындарды үнемдеуге мүмкіндік береді. Ең бастысы, аймақ деректері сапаны бақылауға негіз береді; өнім ақаулығы пайда болғаннан кейін оны белгілі бір процесс параметрлеріне қарай жылдам іздеуге болады.
Сапаны қамтамасыз ету: көп қабатты бақылау нөлдік ақауларды қамтамасыз етеді
FPC сенімділігі процесті жобалаудың әрбір бөлшектерінен басталады. Иілу аймақтары мен буындарды арнайы өңдеуден басқа, бүкіл процесте сапаны бақылау шараларының бірнеше қабаттары жүзеге асырылады.
Флешпен қаптаудан кейінгі құрғақ пленканы ламинациялау кезеңінде пленка қалыңдығының біркелкілігі экспозиция мен даму әсерлеріне тікелей әсер етеді. Қазіргі заманғы өндіріс желілері әдетте нақты уақытта пленка қалыңдығын өлшеу және үйлесімділікті қамтамасыз ету үшін процесс параметрлерін автоматты түрде реттеу үшін онлайн бақылау жүйелерімен жабдықталған.
Экспозиция кезеңінің дәлдігі схема үлгісінің анықтығын анықтайды. Жетілдірілген экспозициялық машиналар қазіргі жоғары тығыздықтағы FPC дизайн талаптарына жауап беретін 10 микрометрден аз сызық ені мен аралықтарды өндіруге мүмкіндік беретін тікелей лазерлік кескіндеу технологиясын пайдаланады.
Екінші реттік мыс қаптау сатысында сапаны бақылау өте маңызды. Ауданды бақылаудан басқа, мыс қабатының қалыңдығы, біркелкілігі және кристалдық құрылымы қатаң бақылауды қажет етеді. Қазіргі электропластикалық желілер әдетте нақты уақыт режимінде қаптау сапасын бақылау үшін рентгендік қалыңдығын өлшегіштермен және электрохимиялық анализаторлармен жабдықталған.
Бұл көп деңгейлі сапаны бақылау шаралары түпкілікті өнімнің тұрмыстық электроникадан автомобиль электроникасы мен медициналық құрылғыларға дейінгі әртүрлі салалардағы қатаң талаптарға сай болуын қамтамасыз етеді. Автокөлік қолданбаларында FPC-лер -40°C-тан 125°C-қа дейінгі температура ауытқуларына төтеп беруі қажет болуы мүмкін; медициналық құрылғыларда ұзақ мерзімді тұрақтылық пен биоүйлесімділікке кепілдік беру керек.
Жарқылмен қаптау процесі икемді субстратта схемаларды «сызу» өнеріне ұқсайды; Әрбір қадам инженерлердің дәлдік пен икемділік арасындағы тепе-теңдікке ұмтылуын бейнелейді. Тағатын құрылғылардың, икемді дисплейлердің және микро-медициналық құрылғылардың өсуімен FPC өндіріс процестері болашақ электронды әлемді байланыстыратын көрінбейтін буынға айнала отырып, дәлдікке, икемділікке және сенімділікке қарай дами береді.